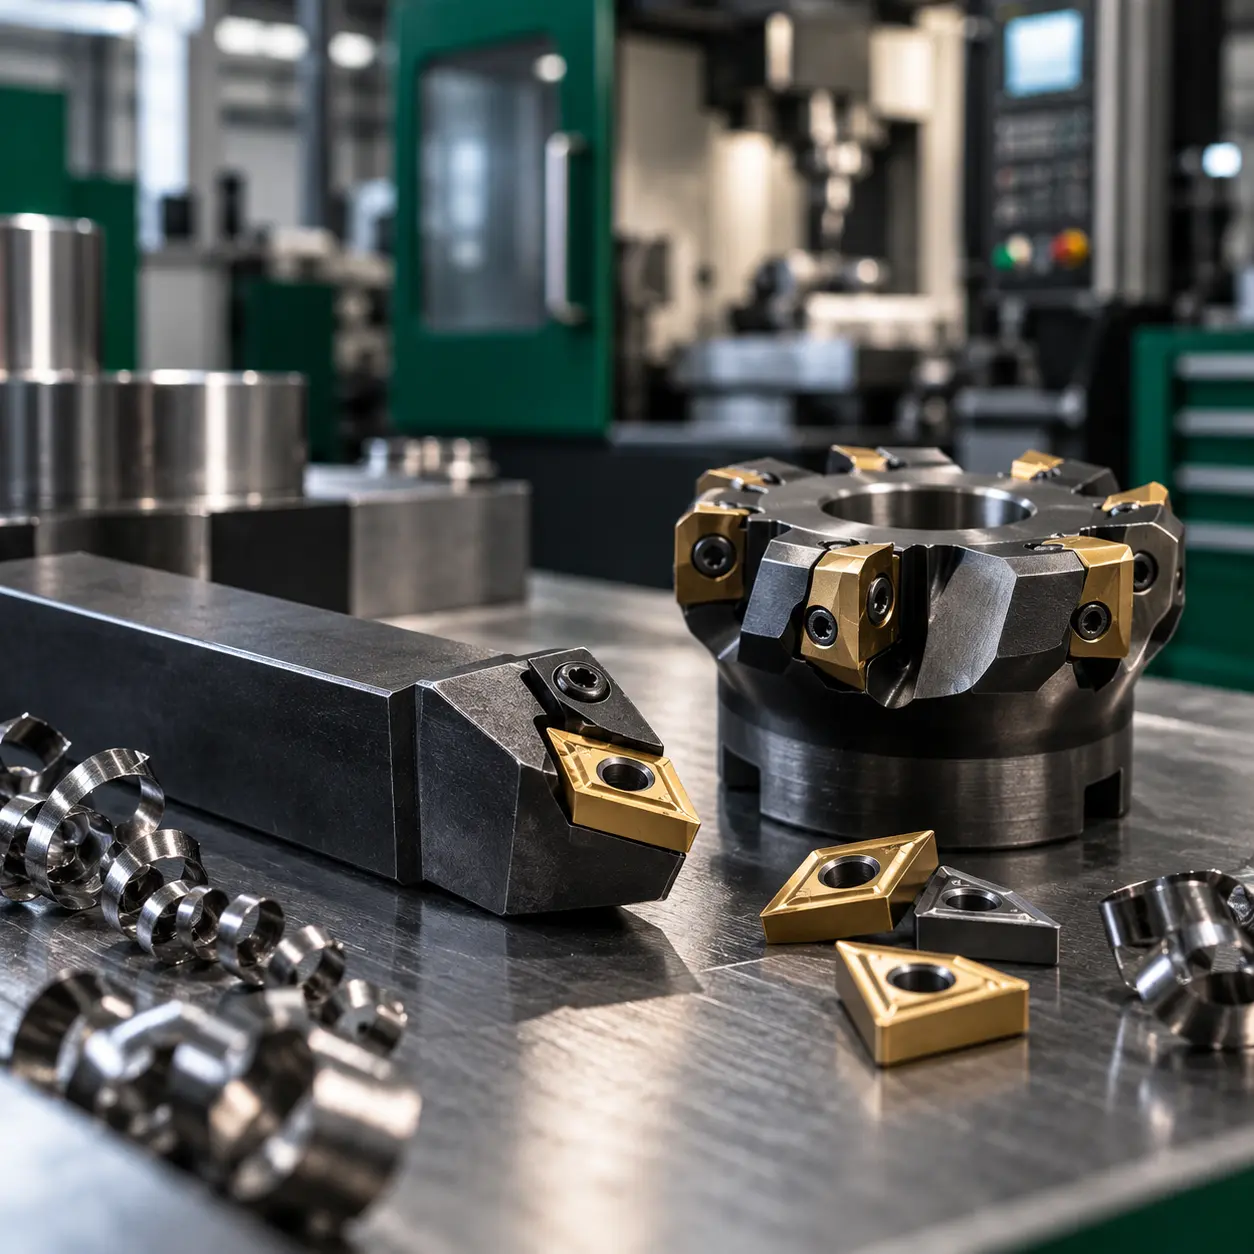
Las herramientas con plaquitas intercambiables son una solución habitual en mecanizado industrial porque permiten sustituir el elemento de corte sin cambiar necesariamente todo el conjunto. Esta característica facilita la adaptación a diferentes operaciones, materiales y condiciones de trabajo.
Sin embargo, su rendimiento no depende únicamente de la plaquita utilizada. El cuerpo de la herramienta, el sistema de sujeción, la geometría del filo y los parámetros de corte deben trabajar de forma coordinada.
En UNCETA analizamos los principales criterios para seleccionar herramientas de sujeción mecánica y conseguir procesos de mecanizado más estables, productivos y eficientes.
Cómo funcionan las herramientas con plaquitas intercambiables
Las herramientas con sujeción mecánica utilizan un cuerpo reutilizable sobre el que se instala una plaquita que realiza el corte. Esta configuración permite renovar el filo cuando se desgasta y adaptar determinadas características de mecanizado sin sustituir todo el portaherramientas.
Cuerpo de herramienta, portaherramientas y plaquita
El cuerpo o portaherramientas proporciona soporte y posicionamiento, mientras que la plaquita incorpora el filo encargado de arrancar material.
Ambos elementos deben ser compatibles en dimensiones, geometría y sistema de fijación para garantizar las condiciones de trabajo previstas.
Qué papel tiene el sistema de sujeción
La sujeción mecánica mantiene la plaquita correctamente asentada durante el corte y permite transmitir las fuerzas al cuerpo de la herramienta.
Su diseño influye en la estabilidad, la repetibilidad y la facilidad de sustitución. Una fijación incorrecta puede provocar movimientos del inserto, daños en el asiento o variaciones dimensionales.
Qué ocurre cuando el filo llega al final de su vida útil
Cuando aparece un desgaste que supera los límites previstos, es necesario renovar el filo.
Algunas plaquitas permiten girarse o indexarse para utilizar otro filo disponible. Otras deben sustituirse completamente, dependiendo de su diseño y del estado del inserto.
Qué ventajas ofrecen las herramientas con plaquitas en mecanizado
La principal ventaja de las herramientas indexables es su modularidad. Permiten separar el cuerpo reutilizable del elemento de corte y gestionar ambos componentes según las necesidades de producción.
Sustitución del filo sin cambiar toda la herramienta
Cuando una plaquita se desgasta, normalmente basta con sustituirla o utilizar otro filo disponible, siempre que el cuerpo y el asiento se encuentren en buen estado.
Esto puede simplificar el mantenimiento y reducir la necesidad de reemplazar herramientas completas.
Adaptación a diferentes materiales y operaciones
Determinados portaherramientas admiten plaquitas con distintas geometrías o calidades, siempre dentro de las compatibilidades establecidas por el fabricante.
Esta flexibilidad permite adaptar el corte a materiales y operaciones diferentes sin cambiar necesariamente toda la configuración.
Optimización del coste por filo y del tiempo de cambio
El rendimiento económico debe analizarse considerando el número de filos aprovechables, la duración de cada filo, el tiempo de sustitución y la productividad obtenida.
Una herramienta con plaquitas no siempre resulta más económica que una integral. Su rentabilidad depende de la aplicación y del coste real por pieza mecanizada.
Qué tipos de herramientas con plaquitas existen
La sujeción mecánica se utiliza en distintas familias de herramientas industriales. Cada una responde a operaciones concretas y presenta exigencias diferentes de geometría, accesibilidad y estabilidad.
Herramientas para torneado
En torneado se utilizan portaherramientas exteriores e interiores que alojan plaquitas adaptadas a operaciones de cilindrado, refrentado, perfilado o mandrinado.
La elección entre plaquitas de torneado positivas y otras configuraciones depende de las fuerzas de corte, la estabilidad y las características del mecanizado.
Fresas con plaquitas intercambiables
Las fresas indexables incorporan uno o varios insertos sobre un cuerpo diseñado para operaciones como planeado, escuadrado o copiado.
Las fresas con plaquitas intercambiables permiten seleccionar configuraciones según el diámetro, la operación y la estrategia de mecanizado.
Herramientas de taladrado y mecanizado de agujeros
En determinadas operaciones de taladrado se emplean cuerpos que alojan filos intercambiables.
La selección debe valorar el diámetro, la profundidad, la estabilidad y la evacuación de viruta, especialmente cuando se trabaja en agujeros profundos o materiales difíciles.
Ranurado, tronzado y otras operaciones específicas
El ranurado y el tronzado requieren herramientas diseñadas para trabajar con anchuras de corte y condiciones de acceso concretas.
Los sistemas de tronzado y ranurado incorporan combinaciones específicas de portaherramientas y plaquitas para estas operaciones.
Cómo elegir la plaquita adecuada
La selección de una plaquita debe partir de la operación, del material y de las condiciones de mecanizado. Su forma exterior no es suficiente para determinar si funcionará correctamente.
Forma y tamaño de la plaquita
La forma condiciona la resistencia del filo, la accesibilidad y las posibilidades de mecanizado.
Las plaquitas romboidales, triangulares, cuadradas o redondas presentan características diferentes. El tamaño debe ser compatible con el portaherramientas y las condiciones de trabajo.
Geometría y ángulo de desprendimiento
La geometría influye directamente en las fuerzas de corte y la formación de viruta.
Las geometrías más positivas pueden reducir los esfuerzos en determinadas aplicaciones, mientras que otras configuraciones priorizan la robustez del filo. La elección depende del equilibrio necesario entre estabilidad y capacidad de corte.
Radio de punta
El radio de punta afecta a la resistencia del filo, el acabado superficial y el avance admisible.
Un radio mayor puede favorecer determinadas condiciones de acabado, pero también incrementar las fuerzas de corte y las vibraciones cuando la pieza o el montaje presentan poca rigidez.
Rompevirutas según material y operación
El rompevirutas facilita el control de la viruta dentro de unas condiciones de trabajo determinadas.
Debe seleccionarse según el material, el avance, la profundidad de pasada y el tipo de operación. Una geometría inadecuada puede generar virutas problemáticas o un corte poco estable.
Calidad, material y recubrimiento de las plaquitas
El material de la plaquita, su calidad y el recubrimiento son tres factores relacionados, pero diferentes.
Comprender esta distinción permite seleccionar el filo según las exigencias mecánicas y térmicas de cada proceso.
Equilibrio entre dureza y tenacidad
La resistencia al desgaste resulta importante para mantener el rendimiento del filo, mientras que la tenacidad ayuda a soportar impactos y determinadas cargas mecánicas.
Una calidad muy resistente al desgaste puede no ser la más adecuada para un proceso interrumpido que exige mayor tenacidad.
Cómo influye el material de la pieza
El acero, el inoxidable, la fundición o el aluminio presentan comportamientos diferentes durante el mecanizado.
Por ello, cada material puede requerir combinaciones específicas de sustrato, geometría y calidad. También influyen su dureza, estado de tratamiento y condiciones de corte.
Qué función tiene el recubrimiento
Los recubrimientos pueden mejorar la resistencia al desgaste y modificar el comportamiento térmico o la fricción del filo.
Sin embargo, no existe un recubrimiento universal. Su elección debe responder al material de la pieza y a las condiciones de mecanizado previstas.
Sistemas de sujeción mecánica: por qué son importantes
Una buena plaquita necesita un sistema de fijación adecuado para trabajar correctamente.
La sujeción debe garantizar el posicionamiento del inserto y resistir las fuerzas generadas durante el corte, sin comprometer la precisión ni la facilidad de mantenimiento.
Estabilidad de la plaquita durante el corte
La fijación debe mantener la plaquita asentada sobre sus superficies de apoyo.
Cualquier desplazamiento o deterioro del asiento puede afectar al acabado, generar vibraciones o provocar daños en la herramienta.
Repetibilidad después de cada cambio
La repetibilidad es importante en procesos de producción donde se realizan cambios periódicos de filo.
Un sistema correctamente mantenido facilita recuperar la posición prevista de la plaquita, aunque las tolerancias finales siempre deben comprobarse según la operación.
Accesibilidad y facilidad de sustitución
El diseño del sistema de sujeción también influye en el tiempo necesario para sustituir el inserto.
Conviene valorar la accesibilidad, la facilidad de mantenimiento y la correcta manipulación de los elementos de fijación siguiendo las instrucciones del fabricante.
Cómo escoger una herramienta con plaquitas según la operación
Una misma herramienta no tiene por qué ser la mejor elección durante todas las fases de mecanizado.
El objetivo cambia entre desbaste, semiacabado y acabado, por lo que también pueden variar la geometría, la calidad y los parámetros seleccionados.
Desbaste
En desbaste se prioriza la eliminación de material y la resistencia del filo frente a las cargas previstas.
Conviene seleccionar geometrías robustas y condiciones de corte compatibles con la potencia y estabilidad disponibles.
Semiacabado
El semiacabado requiere equilibrar productividad, precisión y calidad superficial.
La selección debe permitir mantener una eliminación de material controlada sin comprometer las tolerancias necesarias para la operación final.
Acabado
En acabado adquieren mayor importancia el control dimensional, el estado del filo y la calidad superficial.
La geometría y el radio de punta deben elegirse considerando el avance, la estabilidad y las especificaciones de la pieza.
Operaciones interrumpidas o con baja estabilidad
Los cortes interrumpidos y las condiciones de baja rigidez pueden incrementar las exigencias sobre el filo.
En estos casos puede ser necesario priorizar una mayor tenacidad o geometrías que reduzcan los esfuerzos, según las condiciones reales del proceso.
Parámetros de corte y herramientas con plaquitas
Seleccionar correctamente la plaquita no garantiza por sí solo buenos resultados. Los parámetros deben ajustarse a la herramienta, el material y las capacidades de la máquina.
Velocidad de corte
La velocidad de corte condiciona la generación de calor y el desgaste del filo.
Debe establecerse dentro de las recomendaciones del fabricante y adaptarse a las condiciones de mecanizado.
Avance
El avance influye en la formación de viruta, el acabado y las fuerzas de corte.
Un valor inadecuado puede provocar problemas de evacuación, desgaste o vibraciones.
Profundidad de pasada
La profundidad determina cuánto material se elimina y afecta a las cargas soportadas por la herramienta.
Debe ser compatible con la geometría, la potencia disponible y la estabilidad de la pieza.
Refrigeración y evacuación de viruta
La refrigeración y el control de viruta deben contemplarse desde la selección inicial.
Dependiendo de la operación, el material y la herramienta, pueden ser necesarias condiciones específicas de aporte de refrigerante y evacuación.
Señales de que la plaquita o la herramienta no están bien seleccionadas
El comportamiento durante el mecanizado permite identificar posibles problemas de selección o configuración.
No obstante, un mismo síntoma puede tener distintas causas. Antes de cambiar la herramienta, conviene revisar el conjunto del proceso.
Desgaste prematuro
Un desgaste demasiado rápido puede relacionarse con una velocidad excesiva, una calidad inadecuada o condiciones térmicas desfavorables.
Rotura o astillado del filo
El astillado puede indicar impactos, problemas de estabilidad o una geometría que no soporta las condiciones de trabajo.
Vibraciones y mal acabado
Las vibraciones pueden estar relacionadas con la sujeción, el voladizo, la geometría o los parámetros utilizados.
Problemas de control de viruta
Las virutas demasiado largas o una evacuación deficiente pueden requerir revisar el rompevirutas, el avance o la profundidad de pasada.
Síntoma | Qué revisar |
|---|---|
Desgaste prematuro | Calidad, velocidad y refrigeración |
Astillado del filo | Estabilidad, geometría y tenacidad |
Vibraciones | Sujeción, voladizo y parámetros |
Viruta problemática | Rompevirutas, avance y profundidad |
Acabado irregular | Estado del filo, radio y estabilidad |
Variaciones tras el cambio | Asiento y sistema de sujeción |
Herramienta integral o herramienta con plaquitas: qué debes valorar
La elección entre una herramienta integral y una de plaquitas intercambiables depende de la operación, el diámetro, la accesibilidad, las tolerancias y el volumen de producción.
Las herramientas integrales pueden resultar adecuadas cuando se necesitan diámetros pequeños, determinadas geometrías o condiciones específicas de precisión. Por su parte, las herramientas indexables ofrecen ventajas cuando interesa sustituir el filo conservando el cuerpo.
También deben compararse el coste por pieza, la frecuencia de cambio, la estabilidad y la flexibilidad necesaria. Ninguna de las dos alternativas es universalmente superior.
Checklist para elegir herramientas con plaquitas
Antes de seleccionar una herramienta con sujeción mecánica, conviene comprobar que todos sus componentes responden a las necesidades del mecanizado.
Elemento | Qué debes valorar |
|---|---|
Cuerpo o portaherramientas | Operación, máquina, acceso y estabilidad |
Plaquita | Material de la pieza y tipo de mecanizado |
Forma y tamaño | Accesibilidad, resistencia y compatibilidad |
Geometría | Fuerzas de corte y formación de viruta |
Calidad | Equilibrio entre desgaste y tenacidad |
Recubrimiento | Material y condiciones de trabajo |
Radio de punta | Acabado, estabilidad y avance |
Sujeción mecánica | Firmeza, repetibilidad y facilidad de cambio |
Parámetros | Velocidad, avance y profundidad de pasada |
Resultado | Desgaste, viruta, acabado y coste por pieza |
Esta revisión ayuda a seleccionar el conjunto completo antes de iniciar el mecanizado y facilita ajustar posteriormente las condiciones de trabajo según los resultados obtenidos.
El asesoramiento técnico ayuda a aprovechar mejor cada filo
El rendimiento de las herramientas con plaquitas depende de la combinación entre cuerpo, sistema de sujeción, geometría, calidad del inserto y parámetros de corte.
Por eso, seleccionar una herramienta únicamente por el precio o la referencia de la plaquita puede llevar a decisiones poco adecuadas para las condiciones reales de producción.
En UNCETA, el conocimiento de las herramientas de sujeción mecánica y sus aplicaciones industriales permite orientar la selección hacia soluciones adaptadas al material, la operación y los objetivos de mecanizado.
Una elección fundamentada permite aprovechar mejor cada filo, mejorar la estabilidad del proceso y trabajar sobre indicadores realmente importantes, como la productividad, la repetibilidad y el coste por pieza.